- آلة ثني الأنابيب CNC الأوتوماتيكية بالكامل من سلسلة SS
- آلة شطب الأنبوب الهيدروليكية شبه الأوتوماتيكية من سلسلة EF PV1
- آلة تشكيل نهاية الرأس المزدوجة DTM100 - رأس مزدوج
- آلة تخفيض الأنبوب المستدق ذات المواد المتعددة القابلة للتطبيق ZTM-50/60/76/114
- AZTM-50/76 ماكينة تقليص وتقليص نهاية الأنبوب المعدني الأوتوماتيكية باستخدام الحاسب الآلي
- TM-S-40/60/80 آلة ختم الأنبوب الأوتوماتيكية ذات الكفاءة العالية

المواد اللازمة لتشكيل الأنابيب: التطبيقات ومعايير الاختيار والإرشادات العملية
التاريخ:Sep 17, 2026
عندما يسألنا أحد المُصنعين عن المواد اللازمة لـ تشكيل الأنبوب ، نجيب عادة بسؤال آخر: ما الذي تحاول بناءه، وما مدى ضيق الانحناءات؟ تحدد المواد التي تقوم بتحميلها في آلة الثني عمر الأداة، ومدة الدورة، وجودة الثني، وما إذا كان الجزء النهائي قد اجتاز الفحص. لا توجد مادة عالمية أفضل لتشكيل الأنبوب؛ فلا يوجد سوى المادة المناسبة لوظيفة محددة.
لماذا يهم اختيار المواد في تشكيل الأنبوب
يغطي تشكيل الأنبوب العديد من العمليات: ثني السحب الدوار، ثني اللف، القطع، تشكيل النهاية، الشطب، والتثقيب. تتفاعل كل عملية مع مادة الشغل بشكل مختلف. قد يكون من الصعب قطع الأنبوب الذي ينحني بشكل جميل بشكل نظيف. إن السبيكة التي تتشكل بشكل نهائي دون تشقق قد ترتد بقوة شديدة بحيث تحتاج كل زاوية انحناء إلى تعويض. إن فهم سلوك المواد هو الفرق بين الإنتاج السلس وكومة الخردة.
ثلاث خصائص أكثر أهمية: قوة الخضوع، والاستطالة، وتصلب العمل. تحدد قوة الخضوع مقدار القوة المطلوبة قبل أن يبدأ الأنبوب في التشوه من الناحية البلاستيكية. تشير الاستطالة إلى المدى الذي يمكن أن تتمدد به المادة قبل أن تتكسر، وهو أمر بالغ الأهمية بالنسبة للانحناءات ذات نصف القطر الضيق. تصف عملية تصلب العمل مدى السرعة التي تصبح بها المادة أقوى عندما تتشوه، مما يؤثر على قابلية الانحناء، وتآكل الأداة، وعدد مرات التشكيل التي يمكنك إجراؤها.
المواد الشائعة لتشكيل الأنبوب
هذه هي المواد التي نراها غالبًا في محلات تشكيل الأنابيب، بالإضافة إلى السلوك الذي يمكن أن تتوقعه من كل واحدة.
| مادة | التطبيقات النموذجية | ملاحظات القابلية للتشكيل |
|---|---|---|
| DOM 1020/1026 الفولاذ الطري | أقفاص رول، الشاسيه، الإطارات الهيكلية | اختيار ممتاز في جميع أنحاء؛ ينحني بشكل متوقع مع دعم مغزل |
| 4130 كرومولي | الفضاء الجوي، رياضة السيارات، الهياكل خفيفة الوزن | قوي، ولكنه يتطلب المزيد من القوة وتعويضًا دقيقًا للارتداد |
| الفولاذ الأوستنيتي (304/316) | تجهيز الأغذية، المعدات الطبية، الأعمال المعمارية | يصلب العمل بسرعة؛ يحتاج إلى آلات قوية وتزييت جيد |
| الألومنيوم (6061، 6063) | الأثاث والمبادلات الحرارية والسور | الشقوق بسهولة على أنصاف أقطار ضيقة. اختر المزاج والشياق بعناية |
| النحاس والنحاس | السباكة، الأجزاء الكهربائية، العناصر الديكورية | طرية وسهلة التشكيل ولكنها عرضة للخدش والبيضاوية |
| التيتانيوم (الصف 2 و 5) | الفضاء الجوي والبحرية والطبية يزرع | صعبة للغاية. يحتاج إلى أدوات خاصة وسرعات انحناء بطيئة |
يظل الفولاذ الطري، وخاصة DOM 1020 أو 1026، المادة الأكثر شيوعًا لتشكيل الأنابيب في الأعمال الإنشائية والسيارات. إنه ينحني بشكل متوقع، ويحافظ على شكله جيدًا، ويستجيب باستمرار للانحناء المدعوم بالشياق. بالنسبة للمحلات التجارية التي تنتج الأقفاص الملفوفة ومكونات الشاسيه وأجزاء المعدات الثقيلة، يوفر DOM Steel أفضل توازن بين القوة والليونة والتكلفة.
يحظى الفولاذ المقاوم للصدأ الأوستنيتي مثل 304 و316 بشعبية كبيرة في تجهيز الأغذية والمعدات الطبية والمشاريع المعمارية. إنها مقاومة للتآكل وتبدو جيدة، ولكنها تعمل بقوة. يصبح الأنبوب المقاوم للصدأ الذي تم ثنيه جزئيًا أكثر صلابة وقوة في المنطقة المشوهة، مما يزيد من القوة اللازمة لبقية الانحناء ويسرع من تآكل الأداة. تعتبر قوالب المساحات المصنوعة من الألومنيوم والبرونز ومواد التشحيم عالية الجودة ضرورية لتنظيف الانحناءات المقاومة للصدأ.
تتميز سبائك الألومنيوم مثل 6061-T6 و6063-T52 بخفة وزنها وسهولة تصنيعها، ولهذا السبب تهيمن على صناعات مثل الأثاث، التدفئة والتهوية وتكييف الهواء ، والسور المعماري. ومع ذلك، فإنها تتشقق بسهولة أكبر على الأقطار الضيقة. تعتبر حالة المزاج حرجة: مزاج T6 المتصلب بالكامل لديه استطالة أقل بكثير من مزاج T52 أو O. إذا كنت بحاجة إلى ثنيات محكمة في الألومنيوم، فاختر مادة أكثر ليونة واستخدم شياقًا به كرات كافية لدعم الجدار الداخلي.
خصائص المواد التي تدفع تشكيل السلوك
قوة الخضوع وSpringback
Springback هو الاسترداد المرن للأنبوب بعد إزالة حمل الانحناء. كل مادة تعود إلى درجة مختلفة. المواد عالية القوة مثل 4130 كرومولي والتيتانيوم ترجع إلى الخلف أكثر بكثير من الفولاذ الطري، لذلك يجب أن ينحني قالب الانحناء الأنبوب بزاوية تعوض الاسترداد. تتعامل آلات ثني الأنابيب CNC الحديثة مع هذا الأمر من خلال تعويض قابل للبرمجة، ولكن كل دفعة من المواد لا تزال بحاجة إلى التحقق.
الاستطالة والحد الأدنى لنصف قطر الانحناء
تحدد الاستطالة مدى إحكام ثني الأنبوب قبل أن ينكسر الجدار الخارجي. كقاعدة عامة، كلما كانت المادة أكثر صلابة، كلما كان الحد الأدنى لنصف قطر خط الوسط أكبر بالنسبة لقطر الأنبوب. غالبًا ما يمكن ثني الأنبوب الفولاذي الطري إلى نصف قطر ضيق يبلغ 1.5 مرة من القطر الخارجي، في حين أن أنبوب الألومنيوم أو التيتانيوم عالي القوة قد يتطلب 3 أضعاف القطر أو أكثر. إن ترقق الجدار من الخارج والتجاعيد من الداخل هما طريقتان للفشل يجب الانتباه إليهما.
تصلب العمل وارتداء الأدوات
المواد التي تعمل بسرعة، مثل الفولاذ المقاوم للصدأ والتيتانيوم هي الأمثلة الكلاسيكية، وتتآكل الأدوات بشكل أسرع وتتطلب المزيد من الطاقة من الماكينة. عند تحديد مادة لتشكيل الأنبوب، ضع في الاعتبار تكلفة صيانة الأدوات والحاجة إلى تثبيت قوي. إن آلة الثني CNC للخدمة الشاقة مع التحكم الهيدروليكي المؤازر هي أفضل بكثير لهذه المواد من الماكينة الخفيفة.
مواد الأدوات: قم بمطابقة الأداة مع الأنبوب
غالبًا ما تقرر الأدوات التي تتصل بالأنبوب ما إذا كان من الممكن تشكيل مادة صعبة بنجاح. بالنسبة لمعظم وظائف ثني الأنابيب على الفولاذ الكربوني، تعد أدوات سبائك الفولاذ هي الخيار الأفضل لأنها تقاوم التآكل وتحافظ على دقة الأبعاد على مدار فترات الإنتاج الطويلة. ولكن عندما تكون قطعة العمل مصنوعة من الحديد غير القابل للصدأ أو التيتانيوم، فإن الضغط بين الأداة والأنبوب يمكن أن يسبب التهيج والخدش. في تلك الحالات، تعمل الأدوات المصنوعة من الألومنيوم والبرونز لقوالب المساحات والشياق على تقليل الاحتكاك وحماية سطح الأنبوب.
تعد الشياق المطلية بالكروم خيارًا شائعًا آخر. إنها توفر احتكاكًا منخفضًا لثني أنابيب الألومنيوم والنحاس والبرونز وتدوم جيدًا في الإنتاج بكميات كبيرة. المفتاح هو مطابقة مادة الأدوات ليس فقط مع قطعة العمل ولكن أيضًا مع استراتيجية التشحيم وقدرة الطاقة للماكينة.
اختيار الماكينة المناسبة لمزيج المواد الخاص بك
بمجرد فهم المواد اللازمة لتشكيل الأنابيب، فإن الخطوة التالية هي مطابقتها مع المعدات المناسبة. تتطلب الأنابيب ذات الجدران الثقيلة المصنوعة من الفولاذ عالي القوة آلة ثني CNC أوتوماتيكية بالكامل مع طاقة هيدروليكية مؤازرة ومحور شياق يمكنه التعامل مع الأحمال العالية. تتطلب الأنابيب المصنوعة من الألومنيوم والفولاذ المقاوم للصدأ ذات الجدران الرقيقة تحكمًا دقيقًا في الشياق وسرعات انحناء متسقة لتجنب التجاعيد والبيضاوية.
 آلة ثني الأنبوب CNC الأوتوماتيكية بالكامل SB-219CNC مع التحكم الهيدروليكي المؤازر تتميز ماكينة ثني الأنابيب الأوتوماتيكية بالكامل هذه بثلاثة محاور قابلة للبرمجة، ومحركات مؤازرة، وشاشة PLC تعمل باللمس، مما يدعم الأوضاع الهيدروليكية وCNC للحصول على انحناءات دقيقة وقابلة للتكرار عبر المواد المختلفة. عرض المنتج →
بالنسبة للمحلات التجارية التي تقوم بثني مجموعة واسعة من المواد، توفر الماكينة المزودة بتعويض نصف القطر القابل للبرمجة وقدرة نصف القطر المتعددة ساعات من وقت الإعداد. عملائنا في تصنيع السيارات قم بالتبديل بشكل روتيني بين الفولاذ الطري والألومنيوم والفولاذ المقاوم للصدأ في وردية واحدة. مفتاح نجاحهم هو الآلة التي تخزن معلمات الانحناء لكل مادة وحجم أنبوب.
يعتمد القطع وتشكيل النهاية أيضًا على المادة
الانحناء ليس العملية الوحيدة التي تكون فيها المواد مهمة. يتطلب قطع الأنبوب بشكل نظيف دون نتوءات زائدة سرعة شفرة ومعدل تغذية يتناسبان مع صلابة المادة. الألومنيوم، على سبيل المثال، يقطع بسرعة ولكنه يميل إلى تشكيل حافة مدمجة على الشفرة، بينما يتطلب الفولاذ المقاوم للصدأ سرعات أبطأ ومزيدًا من سائل التبريد.
 آلة قطع أنبوب التغذية الأوتوماتيكية من سلسلة CNC آلة قطع منشار دائري أوتوماتيكية مع تحكم PLC، ومشبك هيدروليكي وتغذية، قادرة على قطع الكربون والفولاذ المقاوم للصدأ بدون نتوءات، مع تركيبات متعددة الأنابيب وتشغيل منخفض الضوضاء. عرض المنتج →
إن تشكيل النهاية، الذي يتضمن تقليل، توسيع، وتشكيل نهاية الأنبوب على البارد، يكون حساسًا أيضًا لدرجة المواد. يمكن تقليل قطر المادة ذات الاستطالة الجيدة بعدة ملليمترات في ضربة واحدة. قد تتشقق المواد الهشة أو المتصلبة بدلاً من ذلك. تمنحك آلات تشكيل النهاية الهيدروليكية ذات السكتة الدماغية والسرعة القابلة للتعديل التحكم اللازم للتكيف مع كل مادة.
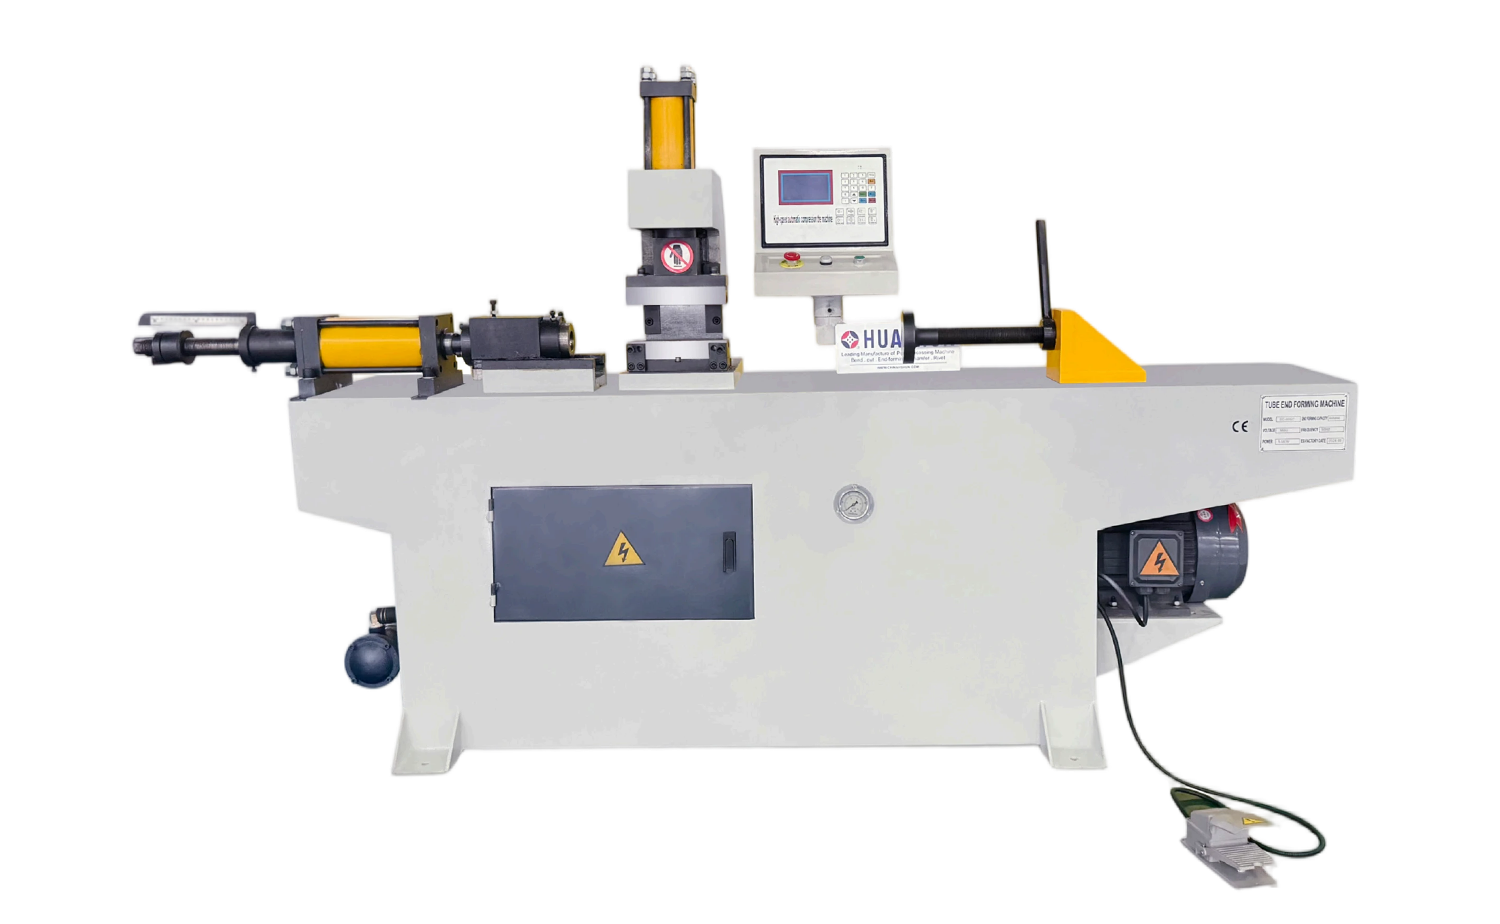 آلة تشكيل نهاية الأنبوب الأوتوماتيكية ذات الرأس الواحد TM40 آلة تشكيل الأطراف الهيدروليكية مع شاشة تعمل باللمس PLC، تقدم أوضاعًا أوتوماتيكية أو يدوية وأشكال قوالب متعددة الاستخدامات لتقليل، توسيع، وتشكيل أطراف الأنبوب على البارد في الإنتاج بكميات كبيرة. عرض المنتج →
بالنسبة للإنتاج بكميات كبيرة، تنتج أداة التشكيل الطرفية الأوتوماتيكية ذات الرأس الواحد مع مجموعة القالب الصحيحة نتائج متسقة عبر دفعات كبيرة. مهما كانت المادة التي تختارها، قم باختبار المادة الخاصة بك وضبط سرعة التشكيل والتشحيم قبل الالتزام بالإنتاج الكامل.
نصائح عملية لاختيار المواد اللازمة لتشكيل الأنبوب
- تحقق دائمًا من شهادة المواد. تختلف قوة الخضوع والاستطالة من كمية حرارة إلى أخرى.
- إجراء اختبارات الانحناء قبل الإنتاج. تكشف عينة صغيرة من الأدوات الفعلية عن الزنبرك والتجاعيد وترقق الجدار.
- تطابق المزاج مع نصف قطر الانحناء. بالنسبة للانحناءات الضيقة، اختر مادة أكثر ليونة ومعالجتها بالحرارة بعد التشكيل إذا لزم الأمر.
- استخدم التشحيم بسخاء للفولاذ المقاوم للصدأ والتيتانيوم.
- احتفظ بسجل يحتوي على كميات المواد وإعدادات الماكينة حتى تبدأ الطلبات المتكررة بالمعلمات المثبتة.
- تحدث إلى مورد جهازك مبكرًا. يمكن لمصنع معدات تشكيل الأنابيب ذو الخبرة أن يوصي بتكوينات الأدوات والآلات لمزيج المواد الخاص بك.
المادة هي أساس كل عملية تشكيل أنبوب ناجحة. من خلال فهم كيفية تأثير قوة الإنتاج والاستطالة وتصلب العمل على العملية، ومن خلال مطابقة المواد مع الماكينة والأدوات المناسبة، يمكنك تحقيق جودة انحناء متسقة وعمر أطول للأداة وعدد أقل من الأجزاء المرفوضة. إذا كنت تقوم بتقييم مادة جديدة لتشكيل الأنابيب وتريد نصيحة بشأن إعداد المعدات، فاتصل بفريقنا. ربما قمنا بثنيها من قبل، أو نعرف شخصًا قام بذلك.


حقوق النشر© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. جميع الحقوق محفوظة.
مصنعي آلات تشكيل الأنابيب الدقيقة المخصصة